



高密度纤维板切割会产生明显的木质粉尘,密度与切割产尘有关,但不能仅凭密度判断现场粉尘大不大。在板厚、切割长度和锯缝宽度相同的条件下,密度越高,被切除材料的质量越大;其中有多少变成细粉、多少逸散到空气中,还取决于刀具、进给与除尘条件。
因此,比较板材时要区分切除物总量、细粉比例和空气中的粉尘浓度。集尘袋收集得多,并不说明空气更脏;工作台没有明显积灰,也不能证明悬浮细尘很少。
密度影响切除质量,不能直接换算成粉尘浓度
直线锯切时,切除材料质量可近似理解为“板材密度×板厚×锯缝宽度×切割长度”。这个关系适合估算排屑负荷,但切除物包含不同粒径的纤维碎屑,不能全部当作可吸入粉尘。换用更宽的锯片或增加切割长度,即使板材密度不变,切除质量也会增加。
板材平均密度还会掩盖厚度方向的差异。纤维板表层与芯层的密实程度并不完全一致,浅槽加工与贯穿锯切接触的材料层不同。纤维形态、胶合状态和含水率也会影响碎裂方式,所以两块标称密度接近的板材,切割时的细粉比例未必相同。
刀具与进给为何会改变细粉比例
刃口磨损后,切削中的挤压和摩擦增加,材料更容易被反复破碎。若同时出现切边发黑、毛边增多、切削阻力上升,应先排查刀具状态与参数匹配,不能直接归因于板材密度高。
进给速度需要结合转速和齿数判断。同一锯片、同一转速下,进给过慢会减小每齿切削量,增加刃口擦磨的机会;进给过快则会提高负荷,造成崩边、振动或排屑不畅。提高转速也不必然减少粉尘。参数调整应在设备与刀具允许范围内,同时观察切边质量、负荷和排屑状态。
锯切、铣槽和雕刻的产尘表现也不能直接横比。铣削存在重复走刀或碎屑再次进入切削区的情况,细粉比例会受影响。仅按加工时间比较,而不记录材料去除量,容易误判板材差异。
现场评估应把产尘与捕集效果分开
锯片附近出现粉尘云,可能是细粉增多,也可能是吸尘罩位置不合适、管路堵塞或过滤器阻力上升。除尘设备的额定风量不能代表罩口实际捕集能力;罩口距离、开口方向和管路状况都会影响粉尘能否被及时带走。
比较不同密度板材时,应固定板厚、切割长度、锯缝、刀具状态、转速、进给和除尘条件,并记录含水状态。收集物质量可用于比较排屑负荷;若要评价空气暴露,应采用与目标粉尘类别匹配的采样方法,分别说明总尘或呼吸性粉尘,不能用目测或集尘袋重量替代。
用于标准符合性判断的数据,还需明确采样位置、加工时段和所依据的适用限值。只记录“粉尘大”或“粉尘小”,无法区分材料变化、工艺变化与除尘失效,也不足以支持密度与粉尘浓度之间的定量结论。
About Board Insight
装修板材材料行业不仅是装饰建材体系中的关键组成部分,也在不断融合设计趋势、制造工艺、环保标准与国际贸易需求,成为兼具产品创新、市场服务和产业升级价值的重要领域
分类
热门标签
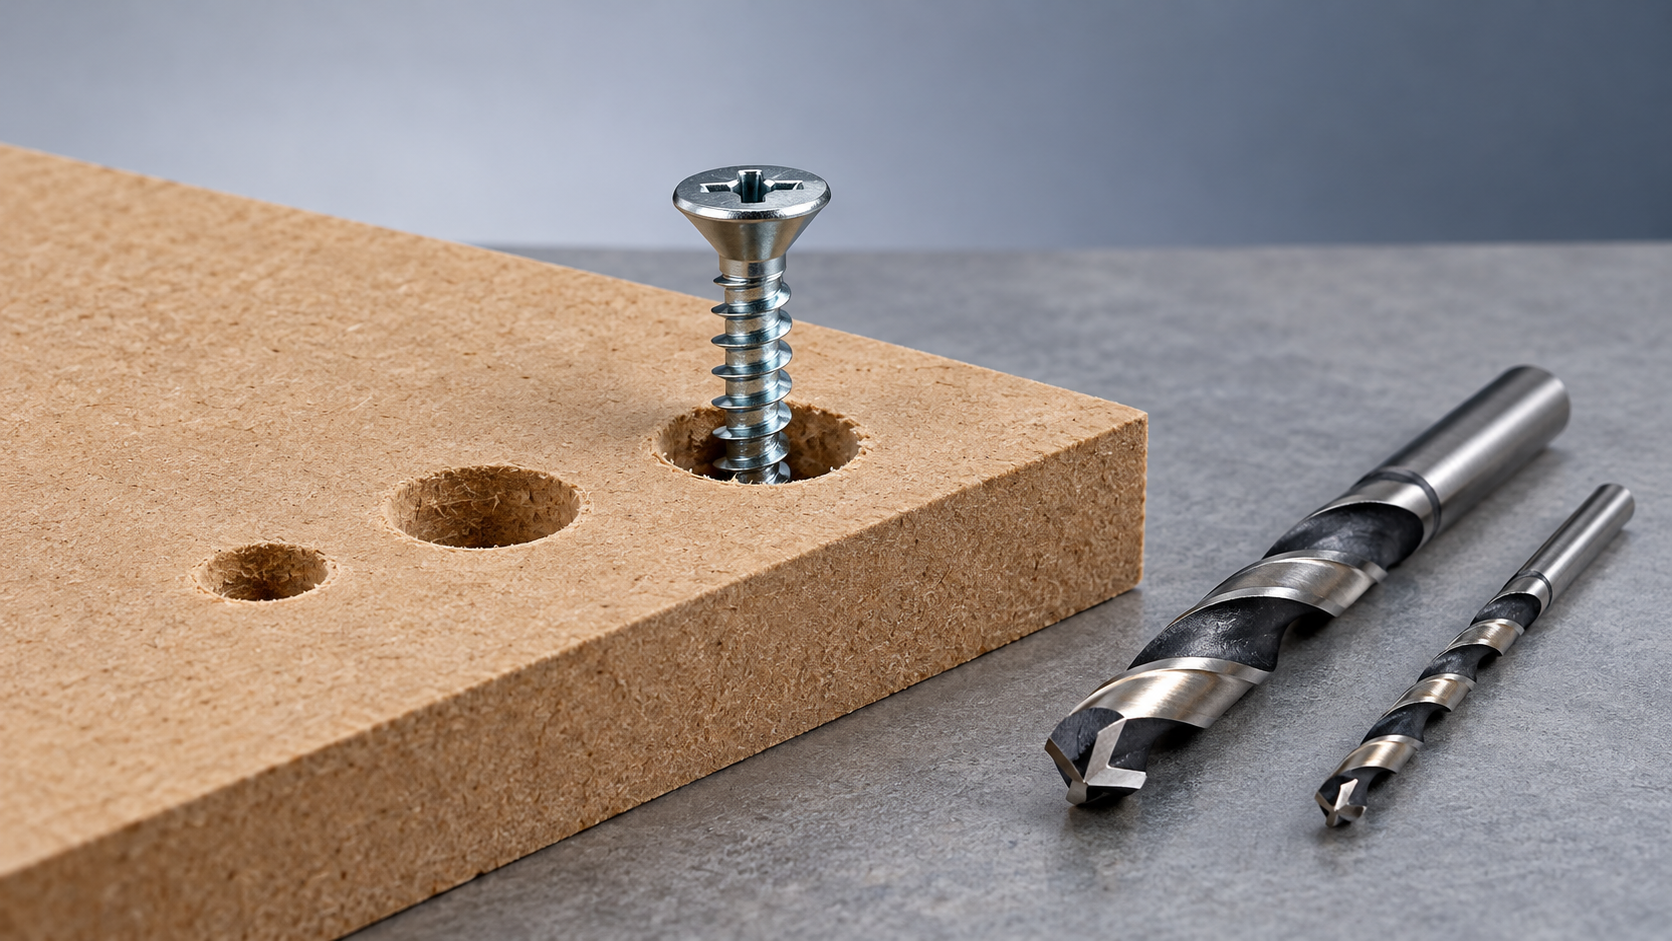
 预钻孔孔径如何影响中密度纤维板握螺钉力?中密度纤维板握螺钉力并非预钻孔越小越高,孔径过大易削弱螺纹咬合,过小则可能造成孔壁损伤与板边开裂。如何兼顾连接强度与安装稳定性?本文解析孔径影响机制,梳理牙底直径、板面与板边差异、孔深及抗拔试验等关键因素,助您科学筛选合适孔径区间,减少滑牙与开裂风险,提升家具连接可靠性。
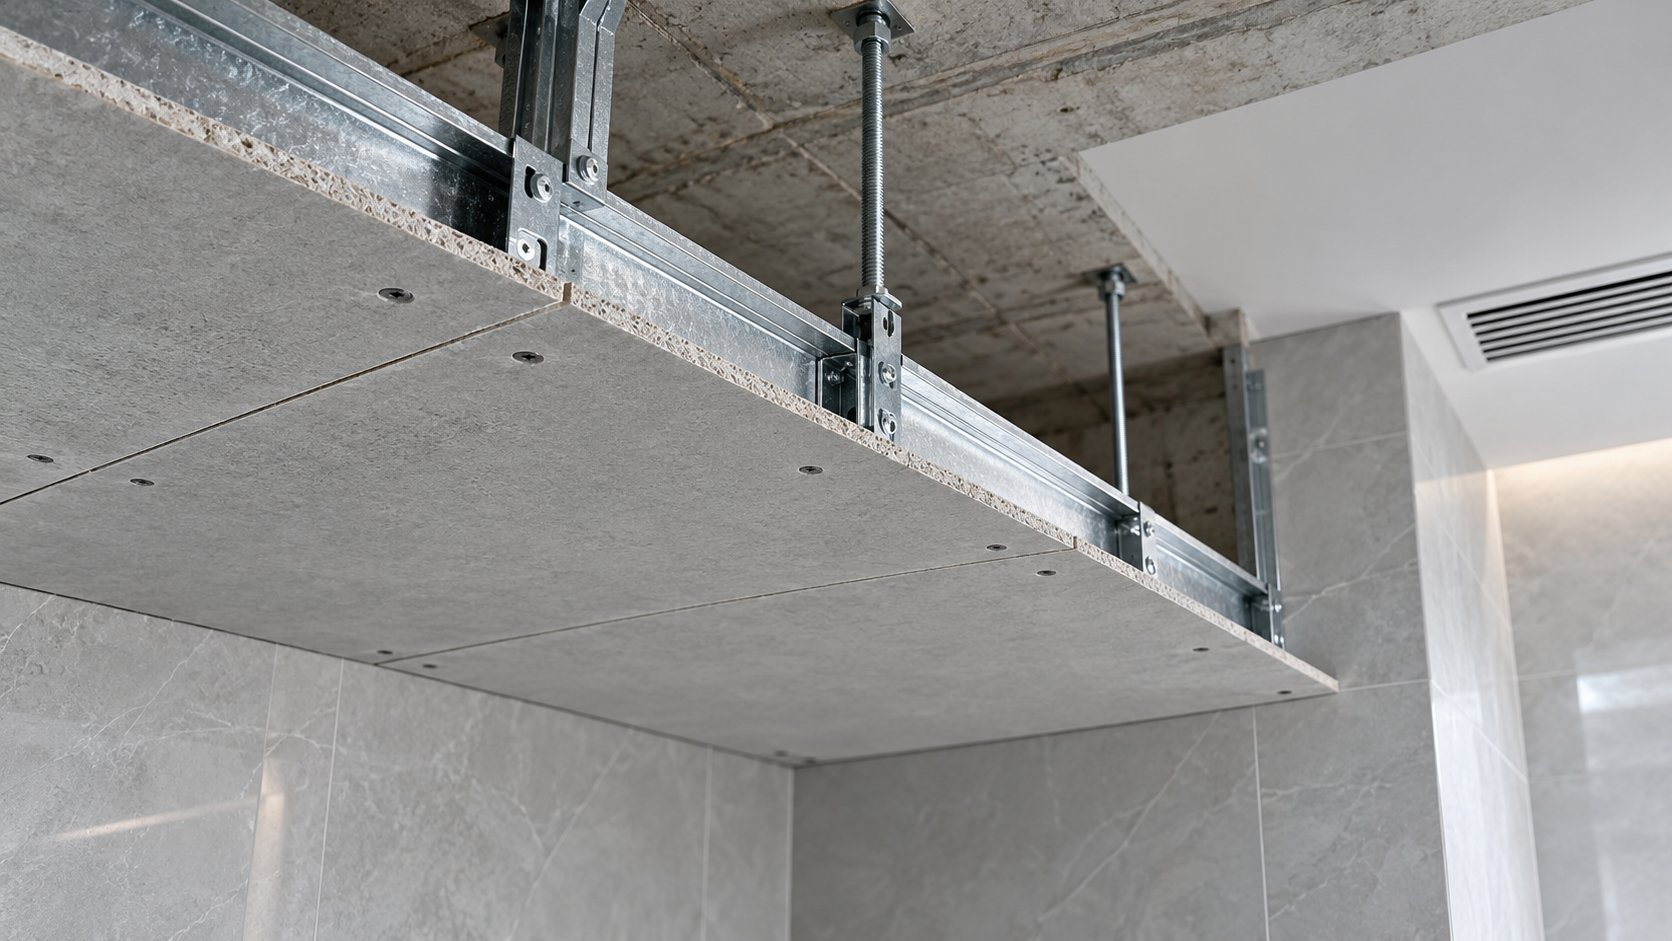
 工程装修吊顶基层在潮湿环境下用什么板材?工程装修板材吊顶基层在潮湿环境下如何选材?纤维水泥板、硅酸钙板与耐水石膏板各有适用条件,不能只看“防潮”标签。本文结合卫生间、商业厨房等场景,解析耐水性、尺寸稳定性、自重与防火要求,并梳理龙骨配套、接缝处理及采购核验要点,帮您避开变形、开裂等常见隐患,选对板材与施工方案,减少返工风险。
 办公装修墙面板材的防火等级怎么选?办公装修板材墙面应用,防火等级怎么选才不易踩坑?本文厘清A级、B1级等燃烧性能与墙体耐火极限的区别,结合办公区、疏散走道等场景,梳理设计要求、检测报告核验及进场验收要点。别让“防火板”名称误导采购,点击了解从板材、饰面到基层构造的选型思路,减少返工与验收争议,让装修预算花得更稳妥。
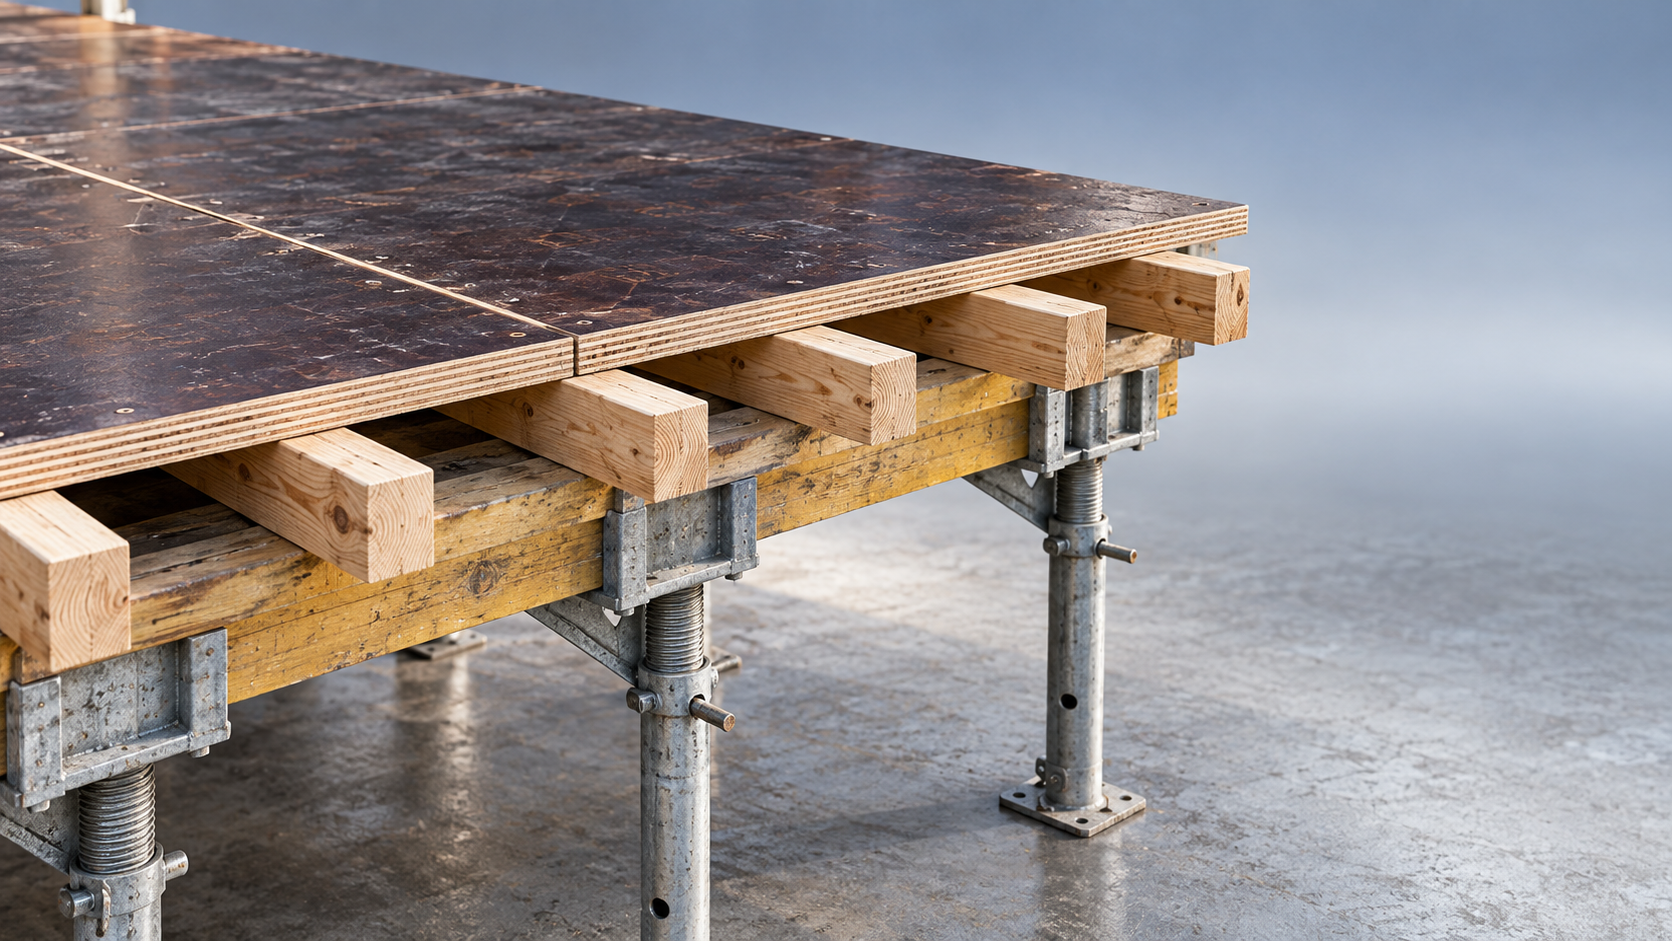
 15毫米建筑模板用于楼板时如何确定次楞间距?15毫米建筑模板用于楼板时,次楞间距该如何确定?不能仅凭板厚套用经验值,还需结合板材性能、楼板厚度与施工荷载,分别验算承载力和挠度。本文梳理计算条件、试选间距、控制值确定及现场支承核查要点,帮助施工人员避开板面下挠、拼缝错台和材料浪费等问题,点击了解更合理的间距确定思路。
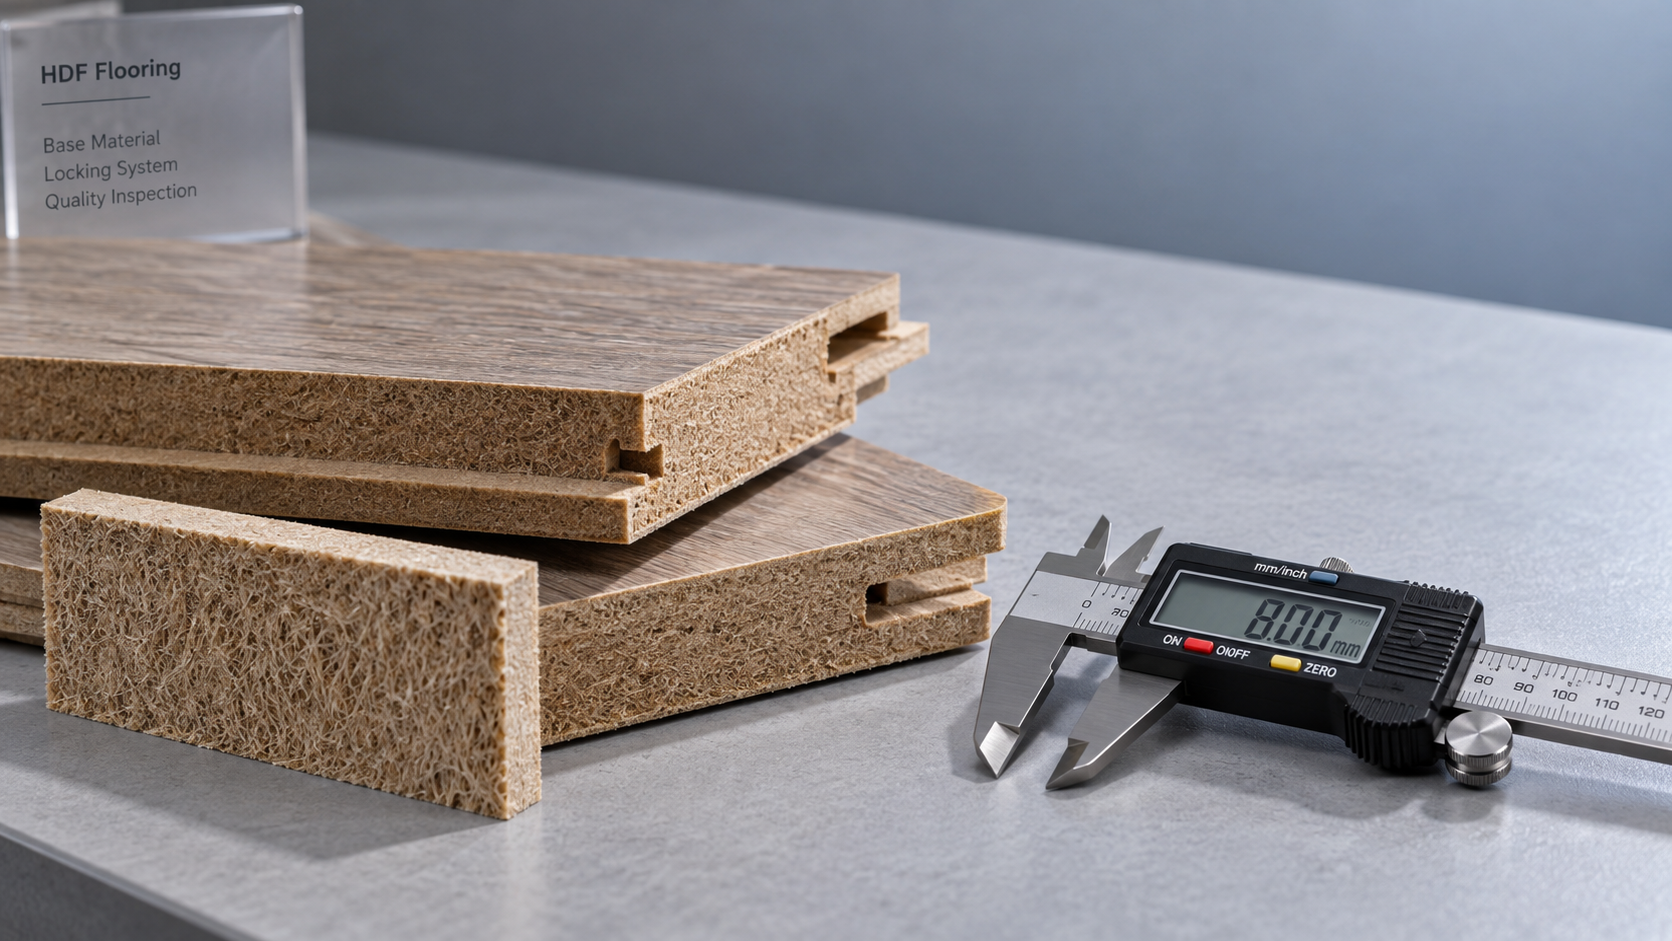
 地板用高密度纤维板的密度越高越好吗?地板基材高密度纤维板的密度越高越好吗?密度并非判断品质的唯一标准,防潮表现、内结合强度、锁扣加工质量与尺寸稳定性同样关键。本文解析提高密度的实际收益与选型误区,梳理检测报告对比、批次控制及成品验证要点,帮助采购与技术人员科学筛选基材,避免盲目追高密度带来的成本负担。点击了解实用选型思路。
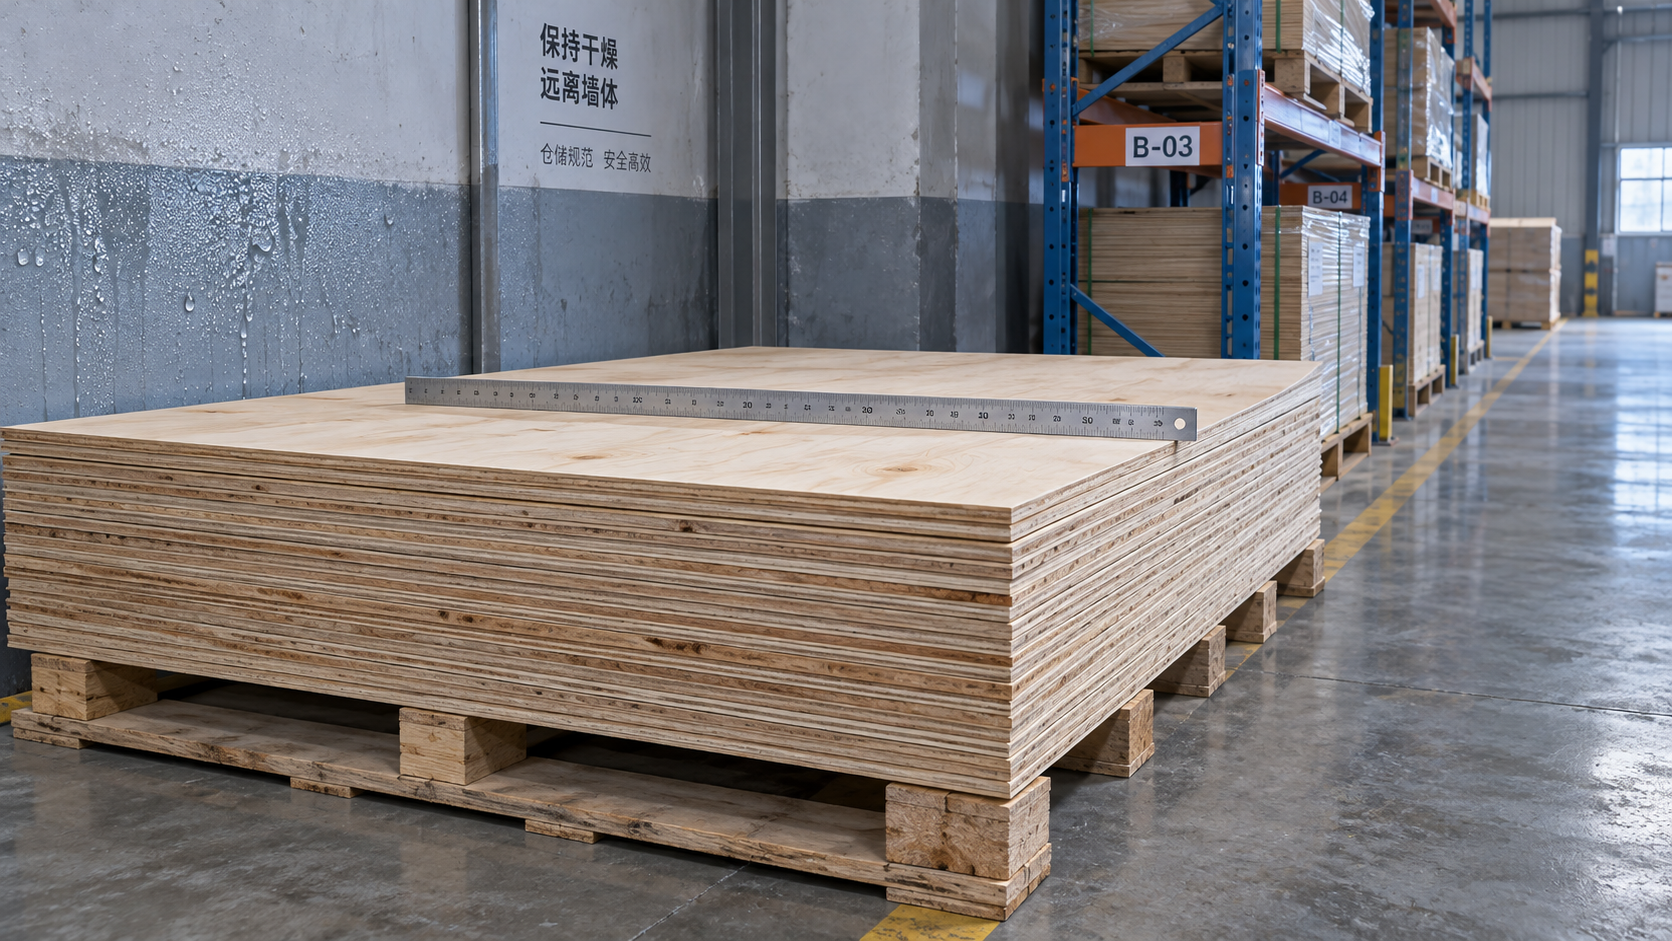
 胶合板在潮湿仓库囤货三个月会不会变形?胶合板囤货三个月会不会受潮变形?关键不只在存放时间,还取决于仓库湿度、胶合质量和堆放方式。耐水胶合板也并非不会吸湿,贴地、靠墙或支撑不均都可能引发翘曲、鼓边甚至分层。本文详解防潮存储、板况抽检与出货判断要点,帮您识别库存隐患,优化备货安排,减少损耗与售后风险。点击了解如何让三个月库存存得更稳、出货更放心。
Chat Online
By clicking 'Allow All', you agree to the storage of cookies on your device to enhance site navigation, analyze site usage and assist with our marketing efforts. Coo Cookie Notice