



进给速度会影响中密度纤维板家具开槽崩边吗?
会,但不是越慢越好。判断中密度纤维板家具开槽会不会崩边,要把进给速度、主轴转速、刀具状态和板材表层一起看。衣柜背板槽、柜体连接槽或装饰线槽,虽然都叫开槽,槽深、饰面和可见面要求不同,适用参数也不能直接照搬。
真正需要控制的是每齿切削负荷
在转速和有效切削刃数不变时,进给越快,每个刀齿承担的切削量越大。负荷超过刀具、板材与装夹系统能够稳定承受的范围,槽口容易出现纤维撕裂、饰面缺口,机床振动也可能加重。特别是槽口靠近板边、剩余材料较薄时,局部支撑不足会放大问题。
但一味降速也有代价。进给过低而转速较高时,刀刃可能更多地摩擦材料,出现发热、积屑、槽壁发黑或刀具磨损加快。每齿进给量可按“进给速度÷(主轴转速×有效刃数)”估算,计算时须统一长度单位。它适合用来比较调参前后的变化,不能单独当作合格标准。
先看缺口位置,再决定改什么
如果整条槽的上口都起毛、掉角,先检查刀刃是否钝化、刀具跳动及切削方向。上排屑刀有利于排屑,却可能对上表面产生提拉;下压刀可改善上口,但盲槽内更要防止积屑。压缩刀也不是装上就有效,必须确认实际切深与上下刃交界位置是否匹配。
若缺口集中在槽端或出刀位置,应优先检查进退刀路径、末端支撑和压紧情况,而不是直接把整段加工速度降下来。若只在个别板件上发生,则要比较表层疏松、受潮、饰面粘结或板厚差异。同一套参数,在裸板与三聚氰胺饰面板上的表现可能不同;饰面缺口和基材起毛也不宜混作同一种缺陷。
用小范围试切确定可交付的参数
试切应使用与订单相同的板材、槽型和装夹方式,确认刀具状态后,固定转速、切深等条件,只分档调整进给。记录槽口缺口、槽宽、槽壁粗糙度以及是否发黑;深槽还应检查排屑,必要时评估分层切削,不能只凭表面看着干净就认定参数合适。
家具与装修项目的验收边界也要事先明确:外露装饰槽与被背板遮住的安装槽,外观容许程度通常不同,但影响配合尺寸的缺损不能忽略。可用确认样板约定缺口大小、连续性与检查方法。参数确定后,还要复核刀具使用一段时间后的表现;新刀试切不崩边,不等于整批加工都稳定。
About Board Insight
装修板材材料行业不仅是装饰建材体系中的关键组成部分,也在不断融合设计趋势、制造工艺、环保标准与国际贸易需求,成为兼具产品创新、市场服务和产业升级价值的重要领域
分类
热门标签
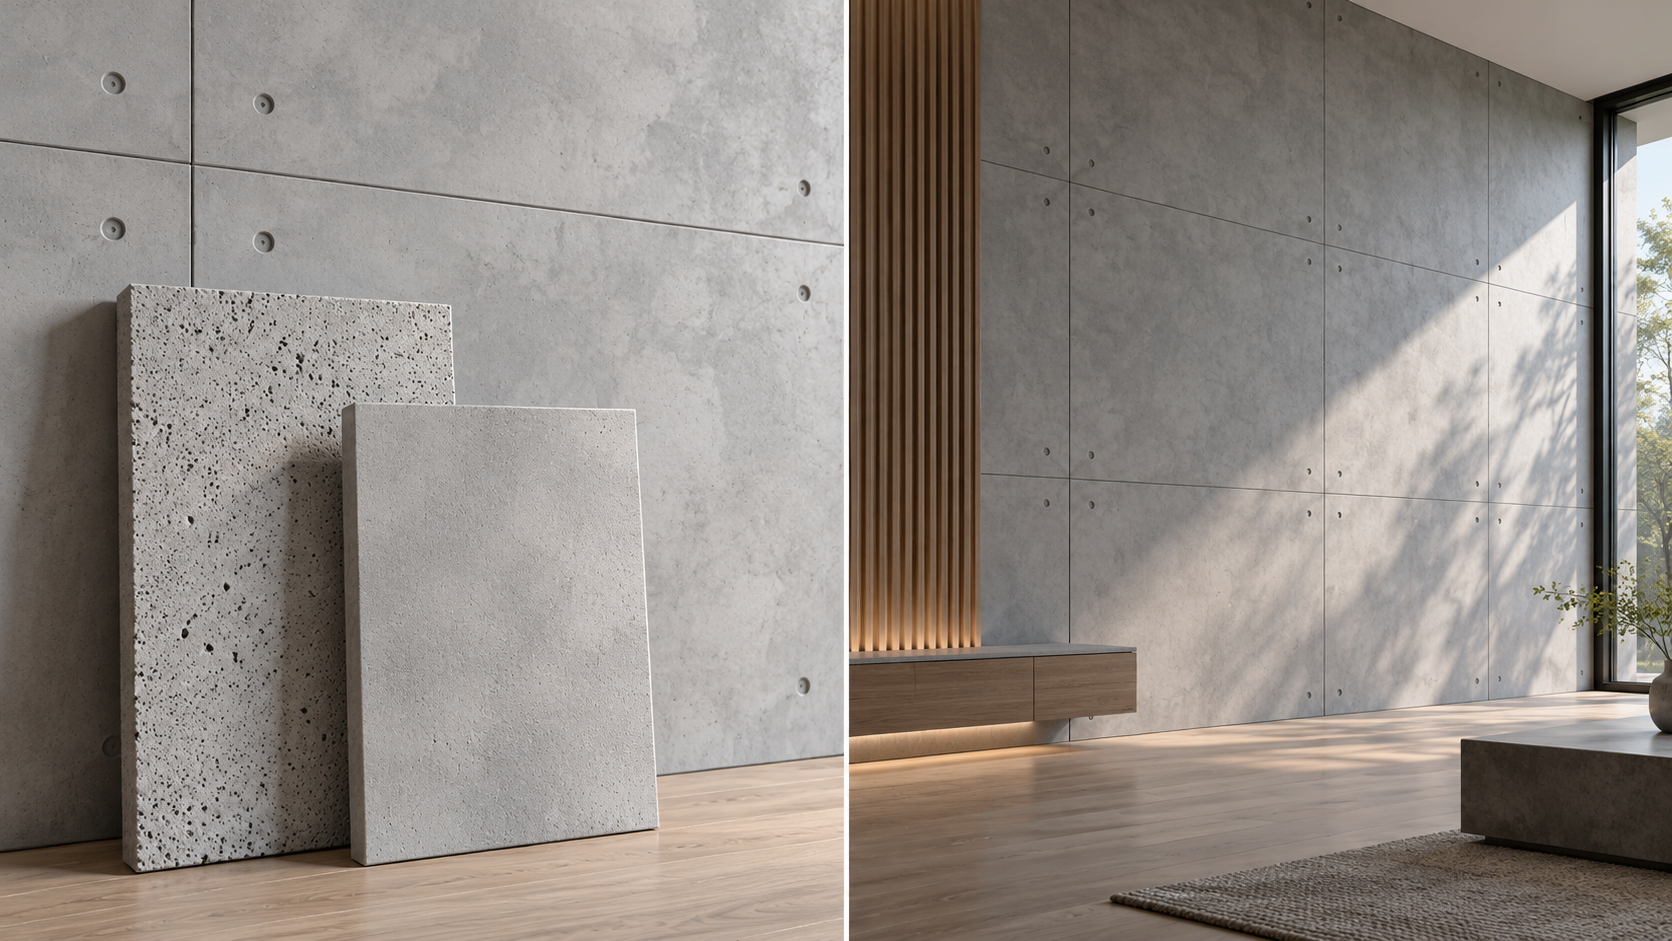
 室内墙面用清水建筑板,表面质感怎么选?清水建筑板表面质感怎么选?室内墙面不是纹理越明显越高级,选对纹理、光泽与触感,才能兼顾耐看和易打理。本文结合客厅、卧室、玄关等场景,讲清实际灯光下的样板对比、保护涂层与耐污测试,以及整墙拼接、色差和收口的确认要点。点击了解选购思路,避开小样好看、上墙杂乱的误区,让装修预算花得更值。
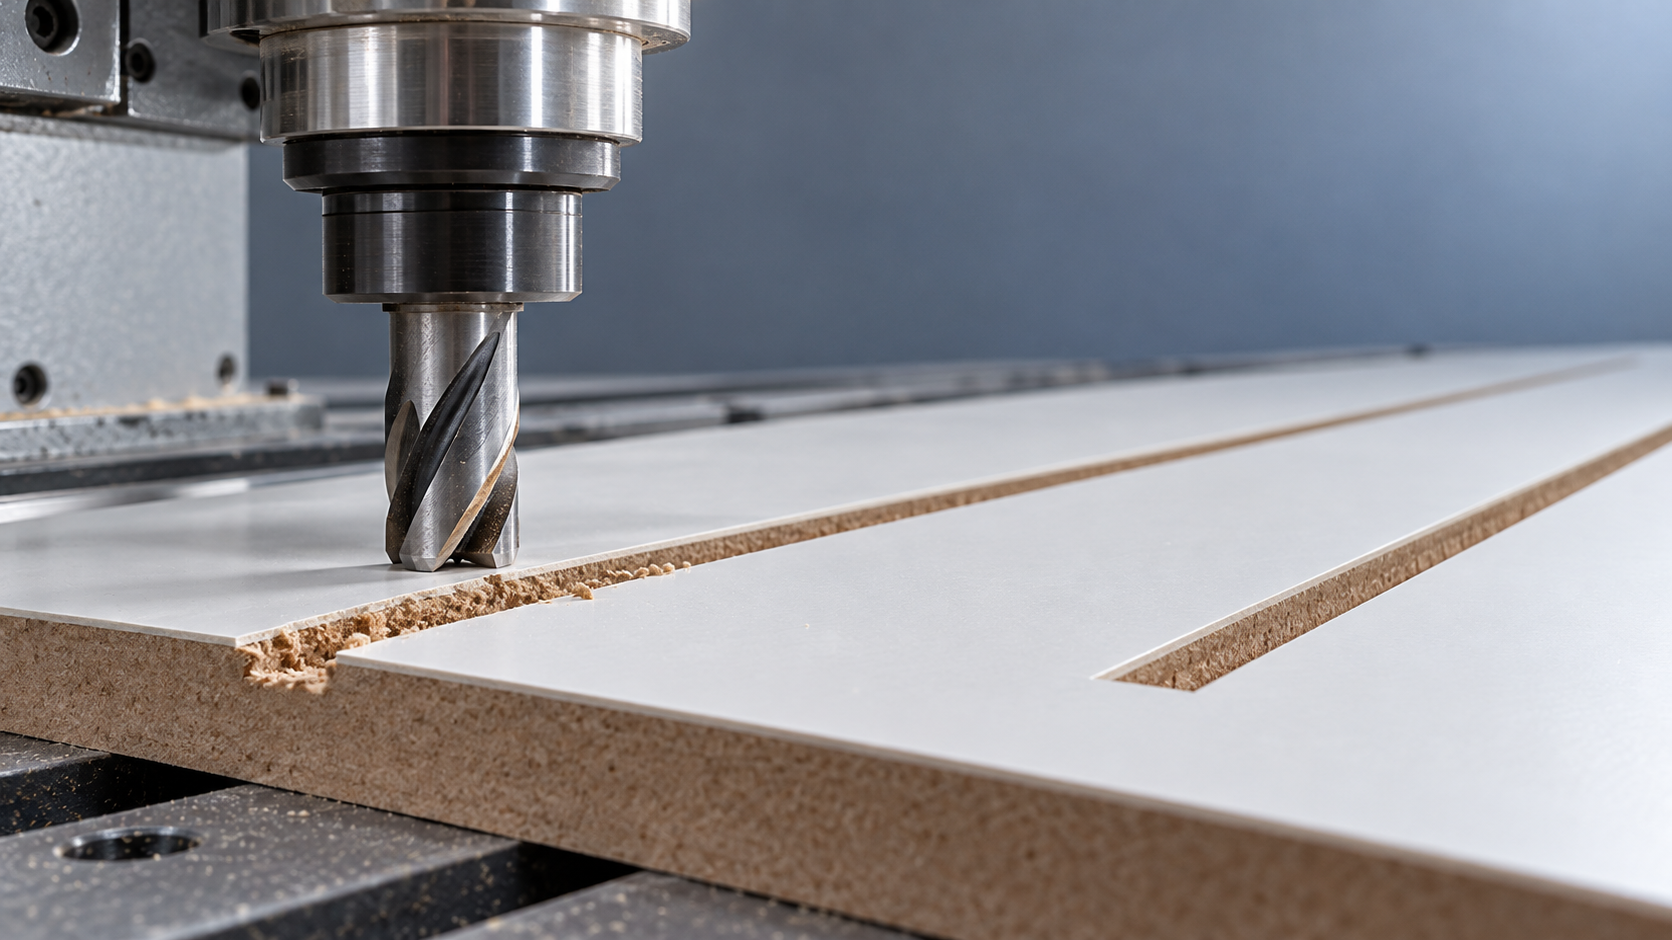
 进给速度会影响中密度纤维板家具开槽崩边吗?中密度纤维板家具开槽会不会崩边?进给速度确有影响,但并非越慢越好。本文结合每齿切削负荷、主轴转速、刀具状态与板材饰面,解析槽口起毛、掉角及出刀缺口的常见原因,提供按缺口位置排查、分档试切和样板验收的实用思路,助您减少盲目调参,兼顾加工效率与槽口质量,点击了解稳定加工的关键。
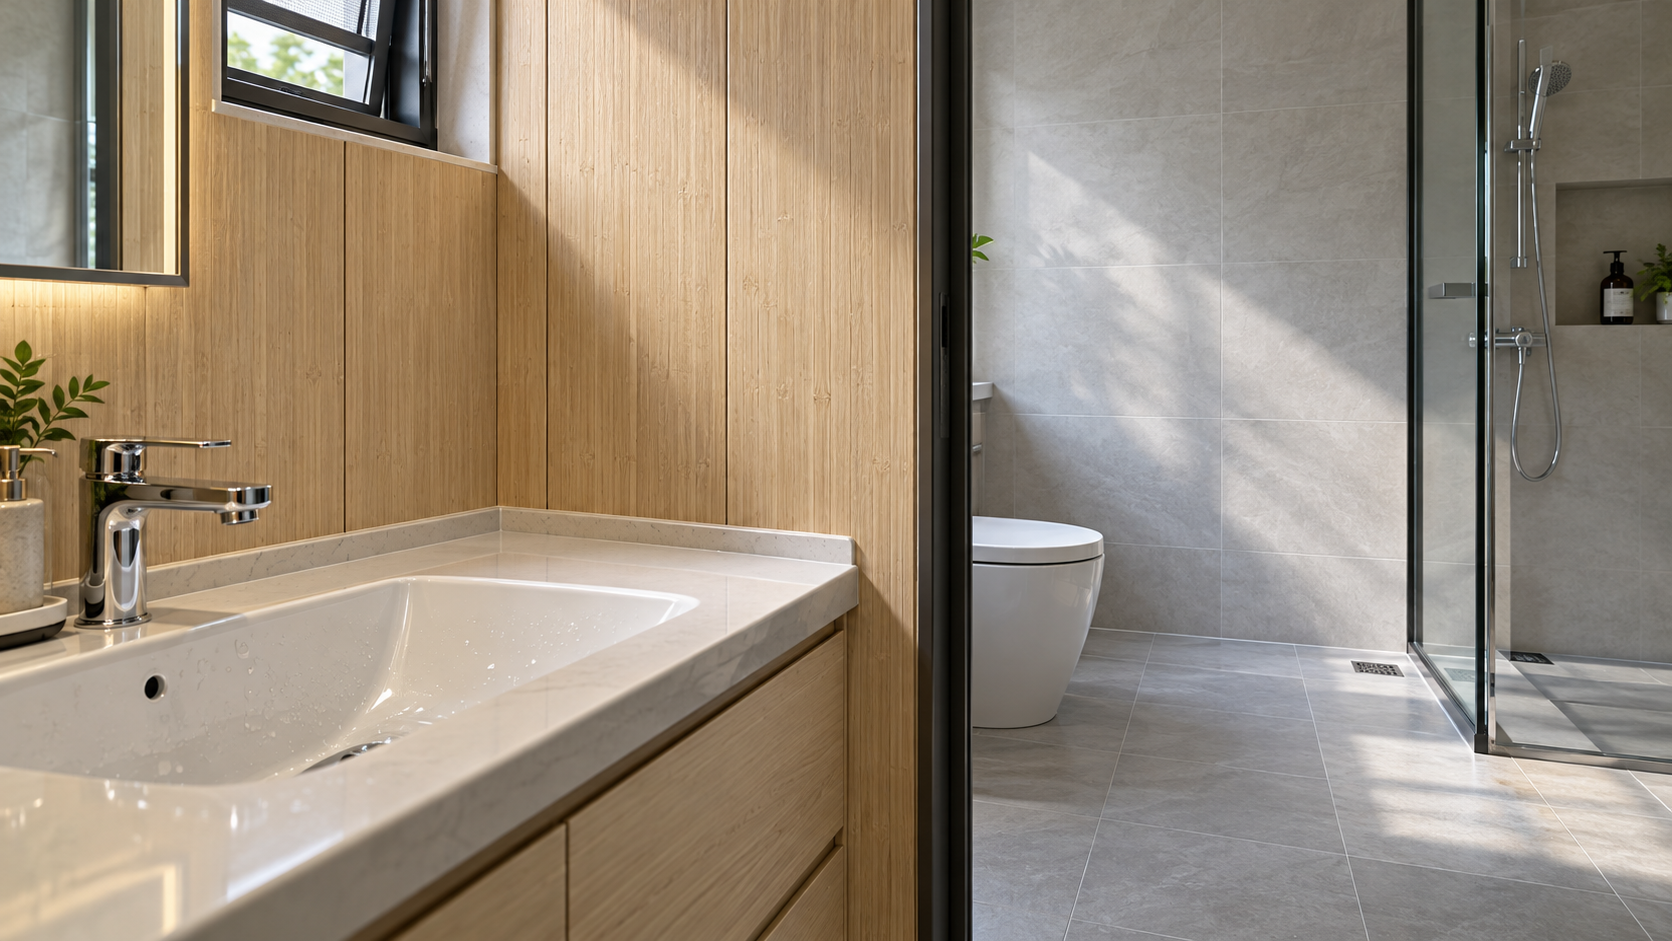
 竹木纤维墙面装饰板适合潮湿的房间吗?竹木纤维墙面装饰板适合潮湿的房间吗?关键要分清空气潮湿、偶尔溅水与墙体渗漏,不能只看“防水防潮”宣传。本文解析卧室、客厅、卫生间干区及地下室的适用条件,梳理产品耐湿性能、基层干燥、接缝封边与通风除湿等选购安装要点。点击了解判断方法,避开潮湿装修误区,为墙面选对材料。
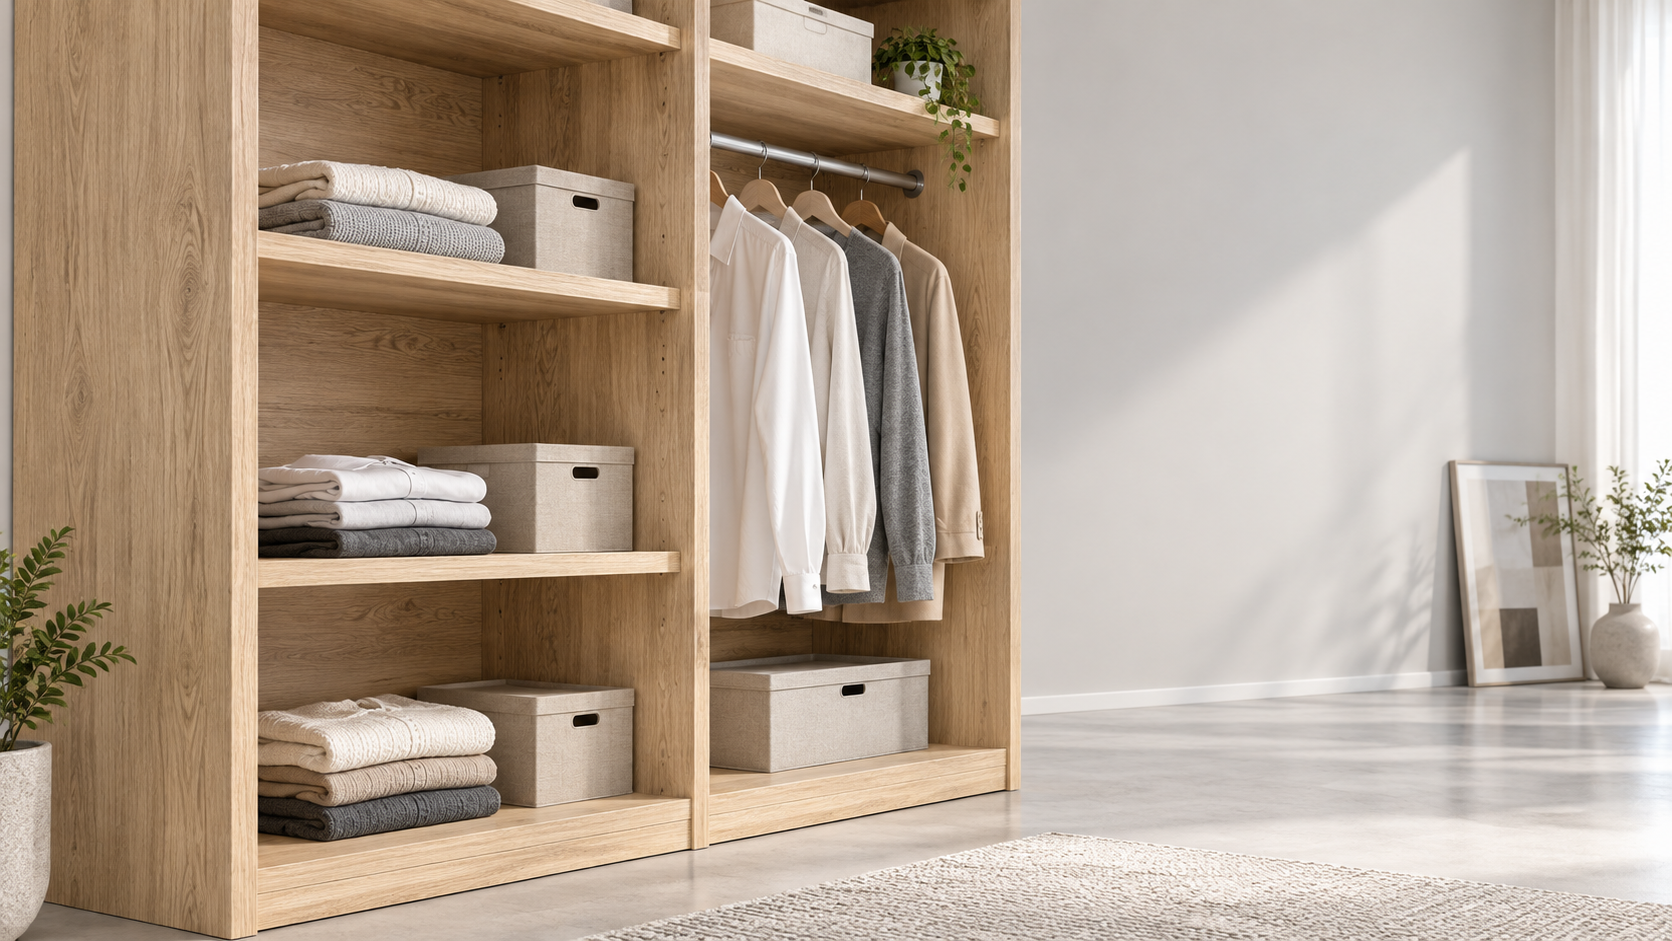
 家具板做衣柜层板,选多厚才不容易变形?家具板做衣柜层板,18毫米够不够?不易变形的关键,不只是厚度,还要看净跨度、板材性能、收纳重量与支撑方式。本文结合约600毫米与800毫米跨度场景,解析普通衣物、厚被褥和收纳箱的选型思路,讲清加厚、中间承托及安装加固的注意事项。下单前掌握这些判断方法,避开盲目选厚板的误区,让衣柜层板选得更合理、用得更安心。
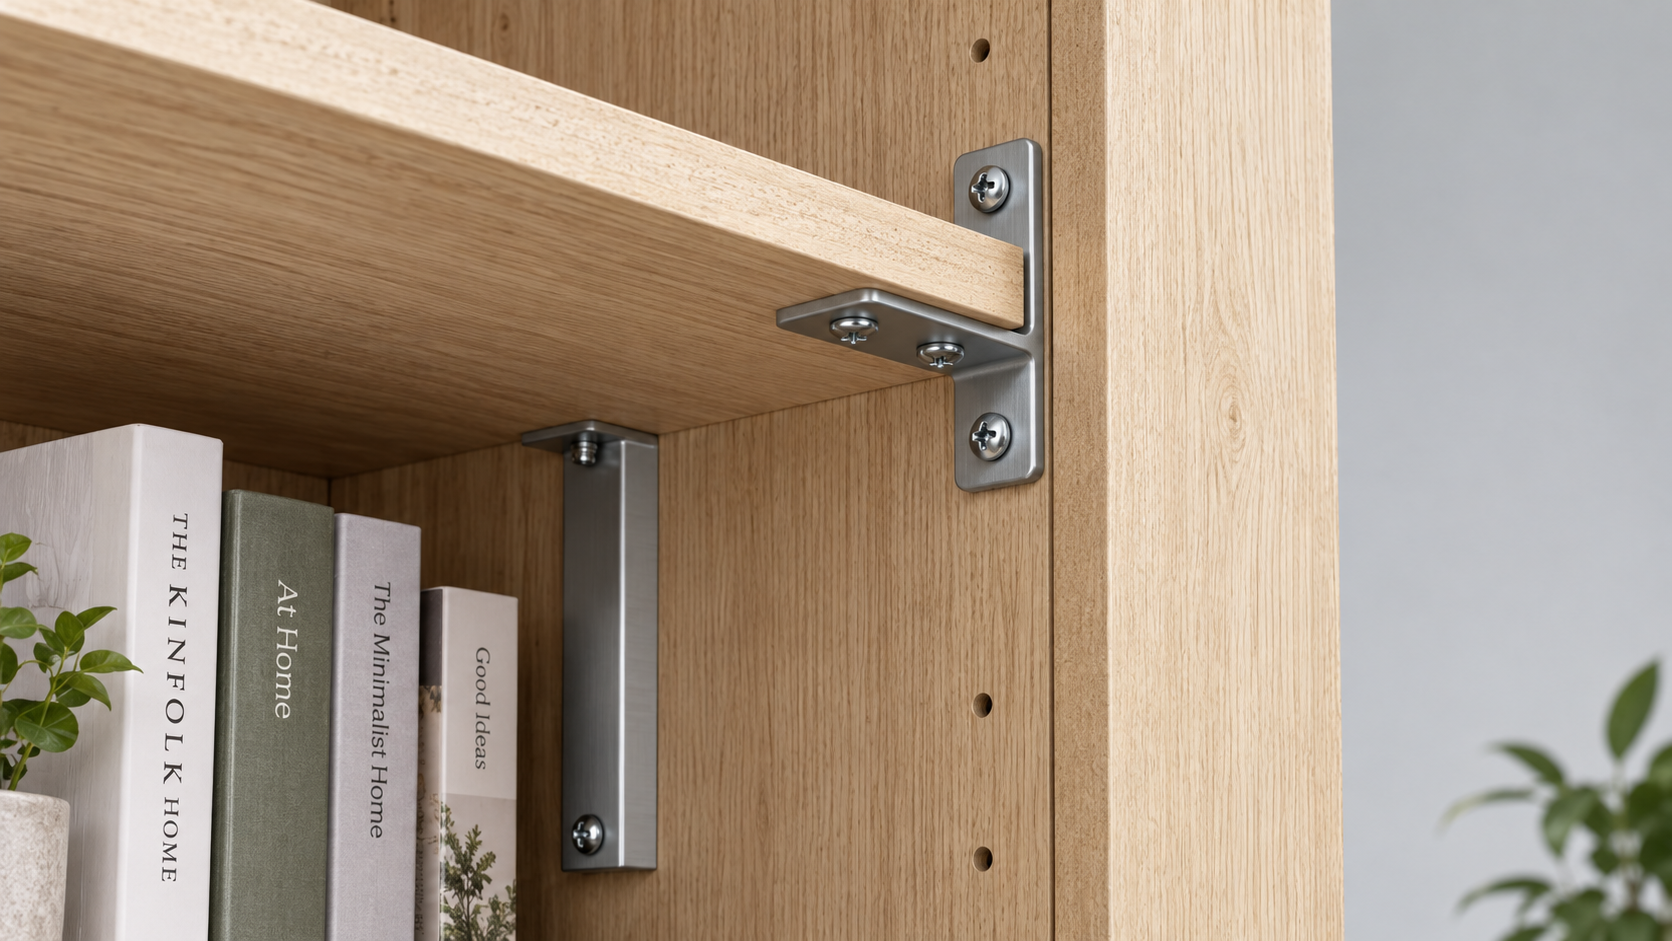
 中密度纤维板书柜握钉力不足时怎么加固?中密度纤维板握钉力够不够做书柜?关键看板厚、连接方式与书籍荷载。遇到螺丝松动、孔位滑牙或柜体摇晃,别急着换粗螺丝!本文教你区分孔位损伤与结构问题,了解木塞修孔、角码支撑、穿透螺栓等加固方法,并说明何时应更换受损板材。点击查看修复要点与防倾倒注意事项,减少盲目加固,让书柜使用更稳妥。
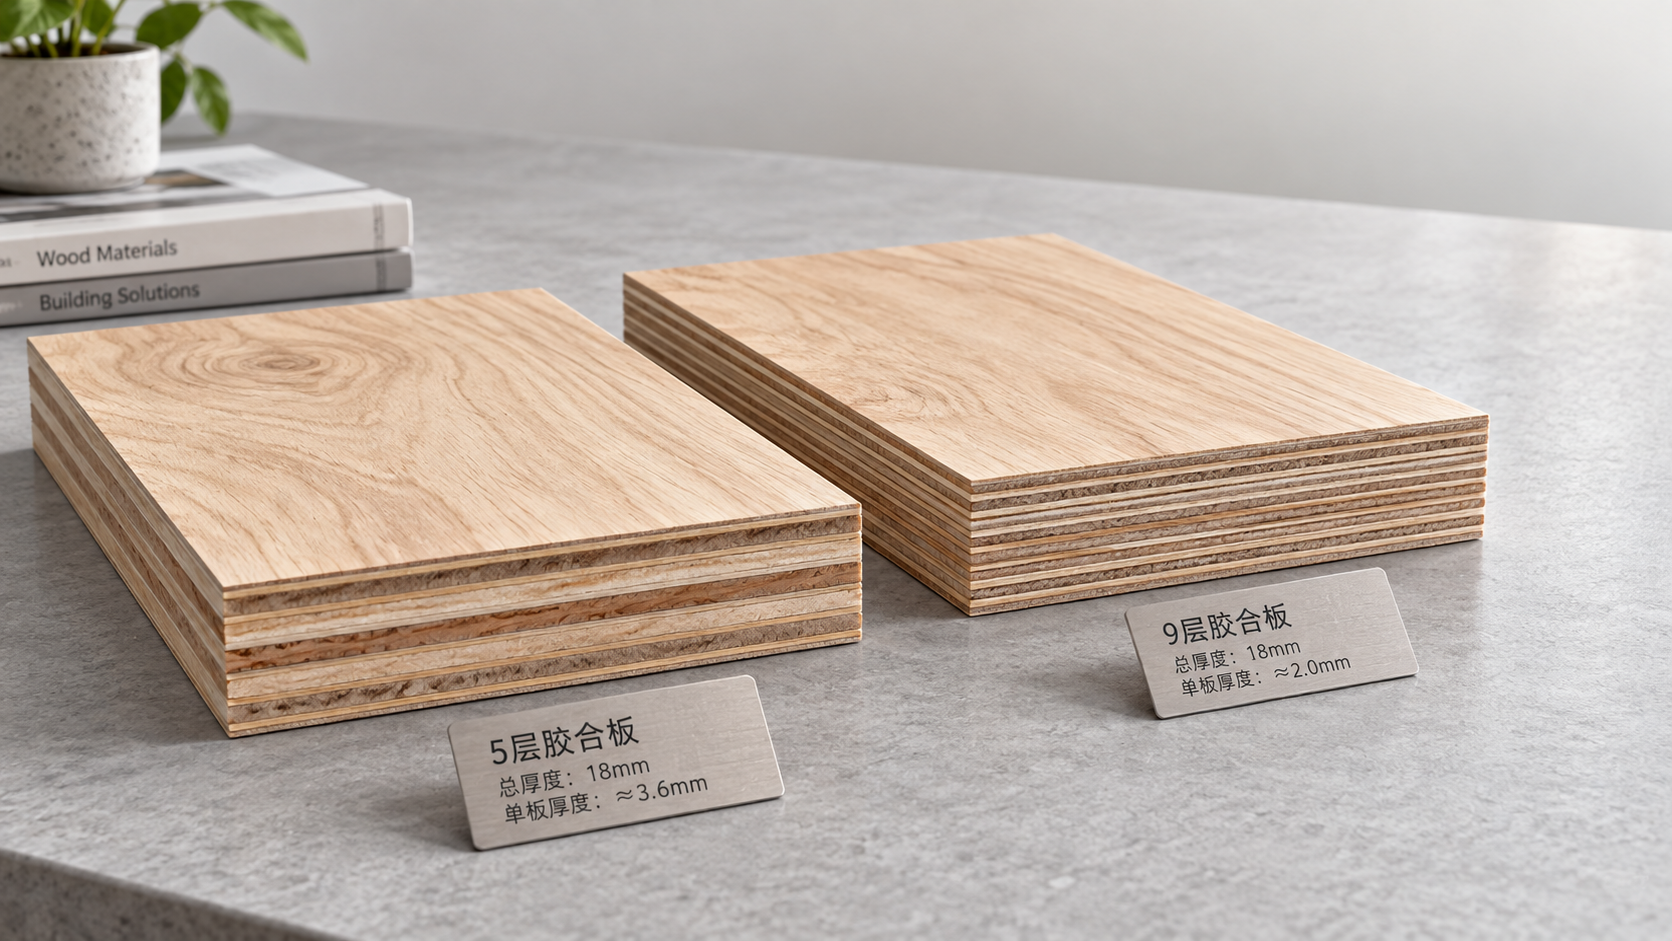
 多层板的层数越多,强度就越高吗?多层板的层数越多,强度就越高吗?答案并非如此。板材是否结实,还要看总厚度、单板材质、铺层方式、胶合质量及使用跨度。本文带你拆解“层数多就更强”的选购误区,梳理柜体层板、装修基层与潮湿区域的选材要点,教你结合切面和检测资料判断品质。选购前读懂这些关键指标,避免只为层数买单,让装修选材更省心。
Chat Online
By clicking 'Allow All', you agree to the storage of cookies on your device to enhance site navigation, analyze site usage and assist with our marketing efforts. Coo Cookie Notice